圆盘刷 端面磨盘机配件中的去毛刺利器与制刷工艺解析
在现代精密机械加工领域,金属零部件的表面质量与边缘精度直接影响产品的性能、寿命与安全性。其中,去毛刺是一道不可或缺的关键工序。而圆盘刷作为端面磨盘机配件中的重要耗材,凭借其高效的金属表面及边缘去毛刺能力,成为汽车、液压、轴承、航空航天等行业不可或缺的加工工具。本文将从圆盘刷的结构特点、在端面磨盘机中的应用、去毛刺机理以及制刷机械加工工艺等方面展开详细阐述。
一、圆盘刷:端面磨盘机的核心配件
端面磨盘机主要用于对金属零件(如齿轮、轴承套圈、阀板、活塞环等)的端面进行批量研磨与去毛刺。圆盘刷安装在磨盘机的旋转主轴上,通过高速旋转,刷毛对工件端面及边缘产生切削、刮擦和抛光作用。
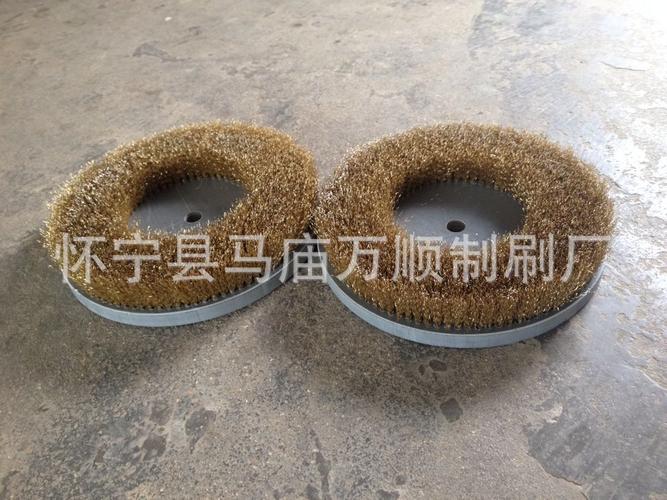
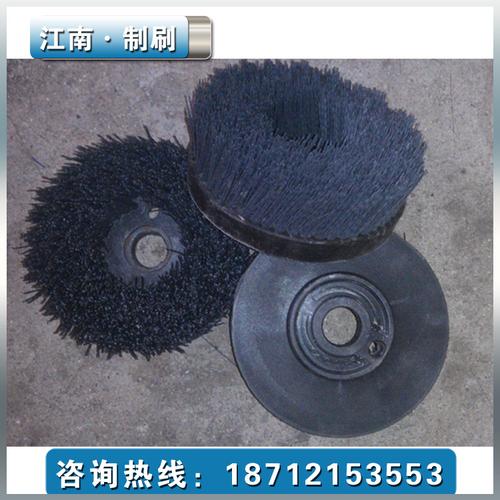
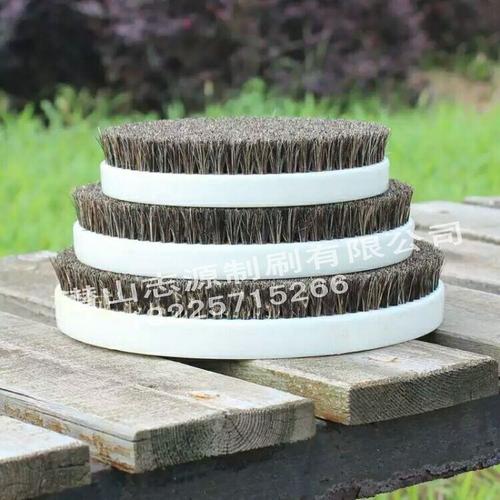
圆盘刷通常由刷盘、刷毛、固定环等部分组成。刷毛材料根据加工需求可选择:
- 钢丝:用于强力去毛刺、倒圆角,适合钢、铸铁等硬质金属;
- 不锈钢丝:防锈耐腐蚀,用于医疗器械、食品机械零件;
- 尼龙丝:内嵌磨料(如碳化硅、氧化铝),用于精细去毛刺与表面拉丝;
- 剑麻/马毛:用于抛光与轻度去毛刺,避免划伤工件。
二、金属表面及边缘去毛刺的机理与优势
圆盘刷去毛刺属于柔性加工方式,其机理为:刷毛在高速旋转下,与工件边缘的毛刺发生高频碰撞、弯曲和剪切,使脆性毛刺断裂脱落,或使塑性毛刺被推平、倒圆。相比锉刀、砂带等刚性工具,圆盘刷具有以下突出优势:
- 适应复杂轮廓:刷毛可贴合曲面、交叉孔、齿轮齿廓等不规则边缘,实现均匀去毛刺;
- 不损伤基体:通过调整刷毛材质、线径、密度及转速,可控制切削力,避免过度切削导致的尺寸超差;
- 高效率与一致性:适合自动化生产线,可同时处理多个工件端面,保证批次一致性;
- 表面强化:刷毛冲击可在工件表面引入残余压应力,提高疲劳强度。
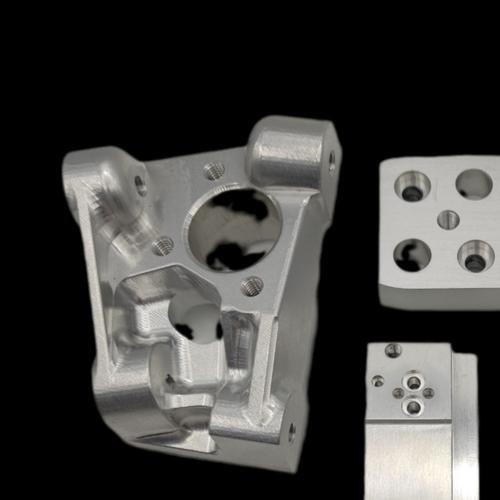
在端面磨盘机中,圆盘刷常用于加工后的最后工序,如去除磨削毛刺、倒棱、抛光振纹。例如,液压阀块交叉孔毛刺若不去除,会导致阀芯卡滞;齿轮端面毛刺会影响啮合噪声。圆盘刷成为解决这些问题的关键。
三、制刷机械加工:从原料到成品的精密制造
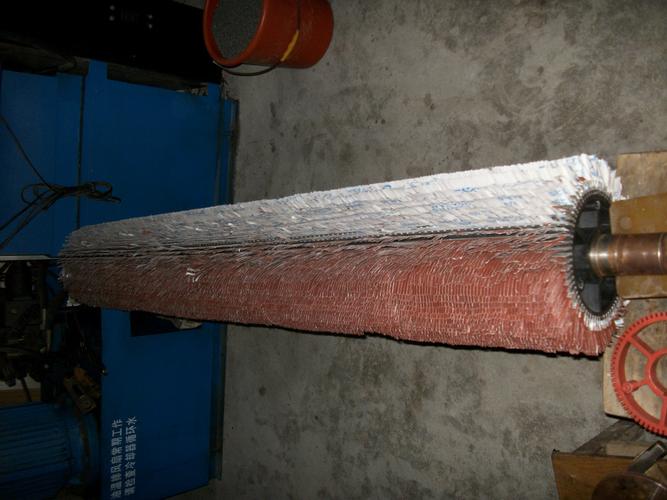
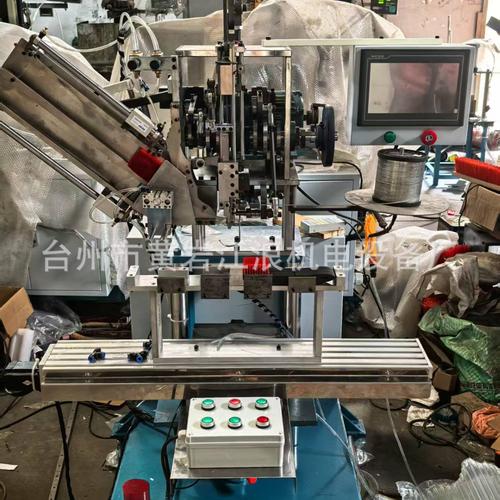
圆盘刷的性能取决于制刷工艺。现代制刷机械加工已实现自动化、数字化,主要流程包括:
1. 刷毛处理:定长切断、波浪形弯曲(提高去毛刺均匀性)、端部磨圆(防止刮伤工件);
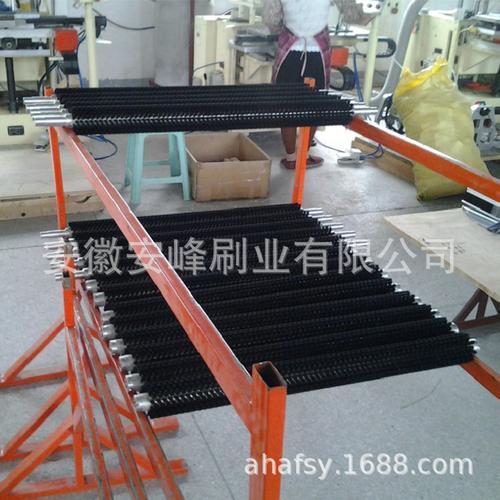
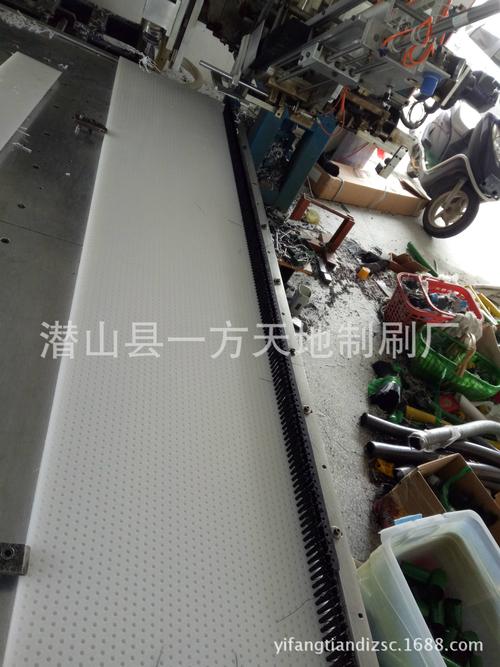
2. 钻孔植毛:使用CNC植毛机在刷盘上按设定角度、密度、深度钻孔,并通过金属丝或胶粘固定刷毛;
3. 刷盘加工:根据端面磨盘机接口形状,车削或冲压刷盘(常见有圆形、碗形、盘形),确保动平衡;
4. 修剪与成型:通过修剪机将刷毛端面修平,保证所有刷毛高度一致,从而获得均匀的打磨面;
5. 动平衡测试:高速旋转下测试平衡,避免振动影响加工精度与刷子寿命。">
""">
关键工艺参数包括植毛密度(孔距、行距)、刷毛露出长度、刷毛线径、刷盘偏心距等。例如,去毛刺用圆盘刷常采用直径为0.1-0.3mm钢丝,植毛密度每平方厘米 20-60 孔;刷毛可选择扭曲麻花状以防止倒伏。
随着智能化发展,制刷机械还集成了视觉检测系统,自动检测刷毛缺失、长短差,并记录可追溯数据,满足高端制造业对耗材的严格管理需求。
四、选型与使用建议
为充分发挥圆盘刷在端面磨盘机中的效能,用户应关注:
- 工件材质与毛刺大小:软材料选尼龙刷,大可采钢丝或混合刷;
- 机床转速:通常采用较高转速(1000-3000 r/min),并根据刷毛寿命加减速;
- 冷却与排屑:配套吸尘或冷却液防止刷屑堆积;
- 定期修整:刷毛磨损后需重新修平或更换,避免加工力波动。
###
圆盘刷虽小,却是端面磨盘机配件体系中实现精密去毛刺、提升金属表面品质的关键环节。从柔性加工机理到高精度制刷机械加工,每一道工序都决定了去毛刺的成败。随着新材料、新工艺的融合,圆盘刷将向长寿命、自适应、智能化方向持续进化,为高端装备制造提供更可靠的表面处理解决方案。
如若转载,请注明出处:http://www.yzsysy.com/product/70.html
更新时间:2026-10-22 15:46:09