车轴与套管在制刷机械加工中的加工程序解析
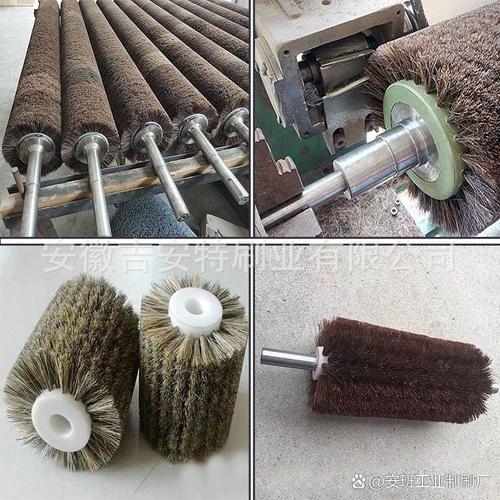
在制刷机械制造领域,车轴和套管作为关键传动与定位部件,其加工精度直接影响整机的运行稳定性与刷制品质量。一套科学合理的加工程序是确保零件满足技术要求的基础。
一、零件工艺分析
车轴通常需承受旋转扭矩与弯曲载荷,材料多选用45钢或40Cr,要求轴颈处尺寸公差达IT6~IT7级,表面粗糙度Ra1.6~0.8,并需调质处理。套管(或称轴套)则主要起支撑、导向或隔离作用,材料常为20钢、黄铜H62或尼龙,内孔与轴配合间隙需精准控制。两者均属回转体零件,适合车削加工为主、辅以铣削(如键槽)和热处理。
二、车轴加工工艺流程
1. 下料:棒料锯切或剪切,留2~3mm端面加工余量。
2. 正火/调质:改善切削性能并预备 final 机械性能。
3. 粗车外圆与端面:在三爪卡盘或一夹一顶装夹下,留精车余量0.5~1mm。
4. 钻中心孔:为后续顶尖装夹做准备。
5. 精车外圆及台阶:采用两顶尖装夹,保证各段同轴度(通常≤0.02mm)。
6. 车螺纹、切槽:如有连接或限位结构,应安排在此阶段。
7. 铣键槽/平面:若需要,用铣床或加工中心完成。
8. 去毛刺、清洗。
9. 质检:检测径向跳动、直径、长度等。
在批量生产中,可在数控车床上一次装夹完成多道工序,提高效率与一致性。
三、套管加工工艺流程
- 下料:管料或棒料切断。
- 粗车外圆与内孔:单件小批多在车床上完成;大批量则可用冷拔管直接车削。
- 精车内孔:关键工序常用铰孔或镗孔保证H7/H8配合公差,粗糙度Ra1.6以下。
- 精车外圆:与内孔保证同轴度,通常以精加工过的内孔定位,或利用芯轴装夹。
- 切端面及倒角:控制总长与去毛刺。
- 钻孔/铣缺口:若套管需固定或润滑结构,应及时引入。
- 表面处理:黄铜件可抛光,钢件可发黑或镀铬防锈。
- 最终检测:检验内径、外径、圆度、壁厚差。
四、制刷机械专用注意事项
制刷机械里,车轴往往驱动圆盘刷辊,若动平衡不佳会引起振动;套管则用作间距圈或定位套,长度一致性与内外径精度影响刷辊排列整齐度。因此程序上应强调:
- 对车轴增设动平衡测试工序或专用整料环节。
- 套管长度公差控制在±0.05mm内,并端面磨削以保证平行度。
- 内孔宜用铰削以获得高光洁度,防止积屑瘤拉伤轴颈。
- 材料选择考虑耐药水或润滑剂腐蚀(可选不锈钢304)。
五、质量保障与效率优化
加工程序设计需兼顾工艺能力与成本,引入统计过程控制(SPC)监控关键尺寸波动。通用切削参数推荐:粗车线速度90~120m/min,进给0.2~0.3mm/r;精车线速度120~160m/min,进给0.08~0.15mm。管套件钻孔时宜先打中心孔再用钻头,避免偏移。严格按照审图→毛坯→预处理→车削/铣削→热处理→精整→检验的步骤编制工艺卡片,才能让车轴与套管在自动化制刷系统中长期可靠运转。
如若转载,请注明出处:http://www.yzsysy.com/product/58.html
更新时间:2026-10-22 08:01:46